

Oferta

+86-18862679789


admin@evertopest.com

Contenido
Una bobina de aluminio de 2 mm ingresa a una línea de perfilado a temperatura ambiente y sale como un panel plano con tolerancias dimensionales estrictas y sin incrustaciones inducidas por el calor. Ese es el proceso de conformado en frío en acción. Para los fabricantes de paneles compuestos de aluminio, cartón corrugado, estructuras alveolares y paneles compuestos ignífugos, el proceso de conformado en frío no es una operación única, sino una secuencia de pasos de conformado mecánico. Estos pasos deforman el metal por debajo de su temperatura de recristalización mediante presión, flexión, laminado o estirado. El resultado es una superficie limpia, propiedades mecánicas predecibles y un alto aprovechamiento del material.
El conformado en frío es importante porque preserva el acabado de la bobina pintada o revestida. A diferencia del conformado en caliente, no es necesario llevar el metal a alta temperatura, por lo que no hay capa de óxido, distorsión térmica ni línea de limpieza adicional entre el conformado y la laminación. En una fábrica de paneles compuestos de metal, el mismo principio se aplica a los revestimientos de aluminio, las láminas de zinc, las láminas posteriores de acero e incluso la lámina delgada utilizada en los núcleos alveolares. Cada uno de estos componentes puede moldearse mediante un proceso de conformado en frío controlado antes de la unión adhesiva o la laminación térmica.
Desde la perspectiva del equipo, el proceso de conformado en frío está integrado en desenrolladores de bobinas, niveladores, formadoras de rodillos, plegadoras, máquinas corrugadoras y líneas de corte. Estas unidades trabajan juntas como un sistema de producción continuo. Cuando diseñamos una línea de producción de paneles compuestos metálicos, comenzamos con las estaciones de conformado en frío porque deciden qué tan plano, recto y repetible será el panel final.
Como fabricante y proveedor de equipos de producción de compuestos metálicos, consideramos el proceso de conformado en frío como el puente entre el inventario de bobinas en bruto y los paneles de construcción terminados. Las herramientas, los perfiles de los rodillos, la velocidad de avance y el control de la tensión influyen en la calidad final. Un proceso de conformado en frío bien diseñado también reduce los desechos, reduce el consumo de energía y permite que una sola línea maneje múltiples tipos de paneles.
El conformado en frío se basa en la deformación plástica del metal. Cuando se aplica una fuerza a una lámina, tira o bobina, el material primero se dobla elásticamente y luego cede. Una vez que la tensión excede el límite elástico, el metal permanece deformado permanentemente después de que se retira la herramienta. Este es el principio físico básico detrás de cada operación de conformado en frío utilizada en equipos de paneles compuestos.
Cada estación en el proceso de conformado en frío debe funcionar dentro de un sistema de tolerancia compartido. Si el desenrollador tira demasiado fuerte, puede estirar la bobina y crear una variación de ancho. Si el nivelador aplica demasiada presión, la superficie puede quedar marcada o endurecida. Si el perfilador está desalineado, el perfil terminado se torcerá. Es por eso que una línea de producción completa necesita un control de velocidad integrado y un diseño cuidadoso de los rodillos en lugar de máquinas aisladas.
Para los productores de paneles compuestos ignífugos A2, el proceso de conformado en frío es especialmente importante porque el núcleo relleno de mineral es rígido y no es fácil de doblar. Por lo tanto, las láminas de piel deben formarse antes de la laminación o de una manera que evite el agrietamiento del núcleo. Esto afecta la secuencia de operaciones dentro de la línea de producción. Los fabricantes que comprenden esta relación pueden producir paneles planos, resistentes y visualmente limpios con menos desperdicio.
No existe un único proceso de conformado en frío que se adapte a todos los productos compuestos metálicos. La elección depende de la forma requerida del panel, el volumen de producción, la calidad del material y el acabado de la superficie. Las categorías principales a continuación cubren los métodos comúnmente integrados en las líneas modernas de paneles compuestos.
Doblado continuo de tiras
mediante soportes giratorios.
Ideal para paneles con largo
costillas, corrugaciones y constante
secciones transversales.
Un punzonador prensa chapa
en un V-die para crear nítidos
se dobla. Útil para bordes, marcos,
y fabricación de paneles de bajo volumen.
Utiliza troqueles para cortar, doblar o
hojas de relieve. Lo mejor para
formas y paneles complejos
que requieren recortes idénticos
en cada unidad.
El metal se estira sobre un troquel o
formador para crear curvas o
formas empotradas. Adecuado
para detalles de revestimiento arquitectónico
y compuesto de aluminio 3D
paneles.
Corta láminas metálicas finas de forma escalonada.
patrón y lo estira en un
malla. Se utiliza para hacer aluminio.
panal y núcleo 3D
estructuras.
La siguiente tabla compara los tipos de procesos de conformado en frío más comunes utilizados en la producción de paneles compuestos, incluidos los rangos de tolerancia y las expectativas prácticas de producción. Los valores reales dependen del material, la condición de las herramientas y la velocidad de la línea.
| Tipo de proceso | Productos típicos | Tolerancia normal | Gama de materiales | Carácter de velocidad |
|---|---|---|---|---|
| perfilado | Paneles ondulados, chapas trapezoidales, nervaduras, perfiles de borde. | ±0,3mm | Aluminio, acero, zinc, cobre. | Continuo y de alta velocidad |
| plegadora plegadora | Bordes de paneles, marcos, tapajuntas, curvas personalizadas | ±0,5mm | Chapa de hasta 6 mm. | Lote y velocidad media |
| Estampación | Revestimientos en relieve, paneles recortados, soportes, tapas de extremo | ±0,1mm | Aluminio, acero prepintado | Ciclo corto con alta repetibilidad. |
| Dibujo | Revestimientos curvos, paneles empotrados, formas 3D | ±0,4mm | Aluminio blando y acero inoxidable | Ciclo basado con menor velocidad. |
| Cortar y expandir | Núcleo de panal, núcleo de aluminio 3D | ±0,2mm | Papel de aluminio y tira fina. | Alta velocidad con alimentación continua |
Para un fabricante que decide entre estas opciones, la primera pregunta es si el producto final tiene una sección transversal constante. Si es así, el perfilado suele ser el proceso de formado en frío más eficiente. Si el producto requiere formas cortas y variadas, una plegadora o una estación de estampado dan más flexibilidad. Para los materiales centrales, el corte y la expansión siguen siendo las técnicas dominantes porque convierten una bobina estrecha en una lámina ancha y liviana.
El conformado en frío a menudo se elige en lugar del mecanizado y el conformado en caliente porque utiliza menos material y consume menos energía. En las operaciones de chapa, las piezas formadas se cortan a partir de bobinas planas y la mayor parte del material se convierte en el producto final. Por el contrario, el mecanizado comienza con un bloque sólido y elimina un gran porcentaje de metal en forma de virutas. El conformado en caliente requiere un aporte de calor significativo y generalmente genera pérdida de incrustaciones. Estas diferencias son lo suficientemente grandes como para afectar el costo operativo de una línea de producción. El siguiente cuadro compara los valores típicos de rendimiento del material para cuatro rutas comunes de trabajo de metales.
Rendimiento típico del material por método de conformado
Estas cifras son rangos generales de la industria, pero explican por qué los productores de paneles compuestos prefieren el conformado en frío en líneas continuas. El perfilado y el estampado convierten las bobinas en paneles con muy poco recorte. En el proceso de conformado en frío, los desechos generalmente se limitan a la sección de arranque, el recorte de bordes y piezas defectuosas ocasionales. La forja en caliente a menudo pierde material debido a incrustaciones y rebabas, mientras que el mecanizado elimina una gran cantidad de metal en forma de virutas que deben recolectarse y reciclarse. La ventaja del material se vuelve aún más significativa cuando se procesan costosas láminas de aluminio o bobinas con revestimiento ignífugo.
El consumo de energía sigue un patrón similar. El conformado en frío no requiere hornos, fosas de remojo ni costosos medios de calentamiento. La energía utilizada por una formadora de rodillos es principalmente energía eléctrica para motores y unidades hidráulicas. Esto mantiene los costos de producción más predecibles y reduce la huella de carbono de la fábrica. Para una línea de producción de ACP o de paneles compuestos ignífugos, el proceso de conformado en frío puede ejecutarse a alta velocidad sin los picos de energía asociados con el conformado en caliente. Eso ayuda al fabricante a cotizar precios consistentes para pedidos de paneles a granel.
La calidad de la superficie es otra razón por la que gana el conformado en frío. Las bobinas pintadas no sufren daños porque ninguna llama toca el metal. Los perfiles de los rollos son de acero templado y están diseñados para evitar rayar la cara visible. En el conformado en caliente, la alta temperatura puede quemar recubrimientos orgánicos, dejar manchas de óxido o alterar las propiedades mecánicas del metal. El conformado en frío también produce una superficie que está lista para la unión adhesiva y la laminación en la siguiente sección de la línea.
El espesor del material y el tipo de recubrimiento influyen en la agresividad con la que el proceso de conformado en frío puede doblar la lámina. Una curva pronunciada con una capa de aluminio muy fina puede crear ligeras microfisuras en la película de pintura. Para evitar esto, los diseñadores utilizan un radio de curvatura mayor o un paso de marcado previo. El proceso de conformado en frío se puede ajustar mediante la separación entre rodillos, la velocidad y la lubricación. Cuando el operador de línea comprende estos controles, puede procesar tanto núcleos blandos de baja temperatura como revestimientos de acero más duros sin cambiar todo el conjunto de herramientas.
El rendimiento, la energía y el acabado superficial apuntan a la misma conclusión: el conformado en frío es el método de conformado más económico para paneles planos y perfilados de gran volumen. También combina bien con la laminación continua, porque las pieles formadas están inmediatamente listas para encontrarse con un material central en la estación de unión. Esta es la razón por la que casi todas las líneas de producción de paneles compuestos metálicos dependen de un proceso de conformado en frío en las etapas de alimentación y perfilado.
En una planta integral de paneles compuestos metálicos, el proceso de conformado en frío aparece en varios puntos. El primer punto es la preparación de la bobina. Se coloca una bobina pesada en un desenrollador y luego se aplana con un nivelador para eliminar la curvatura causada por el enrollado. El segundo punto es la formación de bordes. Las pieles se cortan al ancho y se pasan a través de rollos de canteado para que el panel pueda envolverse alrededor del núcleo. El tercer punto es la creación de perfiles estructurales para paneles ondulados o 3D. Cada una de estas operaciones pertenece a la familia más amplia de procesos de conformado en frío.
Para los paneles compuestos de aluminio estándar, el proceso de conformado en frío se utiliza principalmente en las capas exteriores y los pliegues de los bordes. La piel de aluminio es lo suficientemente delgada como para doblarse fácilmente, mientras que el núcleo de polietileno o mineral ignífugo permanece dentro del panel. Debido a que la unión entre la piel y el núcleo es fuerte, el panel se puede plegar sin delaminación cuando la línea marcada es correcta. Para los paneles ignífugos A2, el núcleo es rígido y quebradizo, por lo que el plegado de los bordes del panel debe realizarse de manera que proteja el núcleo. Muchos sistemas de paneles A2 se forman con plegado inverso o fijación mecánica en lugar de curvatura pronunciada. El proceso de conformado en frío todavía se aplica, pero la geometría de las herramientas es diferente.
Los paneles compuestos de metal corrugado son una familia separada. Aquí, el proceso de conformado en frío utiliza una serie de rodillos para crear un perfil ondulado en todo el ancho. Esto da rigidez a una lámina delgada sin aumentar el espesor del material. Los paneles corrugados son comunes en techos, revestimientos de paredes, carrocerías de camiones y detalles de fachadas. La línea de producción de paneles compuestos corrugados de aluminio combina el mismo enfoque de conformado en frío con una estación de laminación continua. El resultado es una tabla liviana con una textura tridimensional visible y una buena relación resistencia-peso.
Los paneles alveolares se basan en un proceso especializado de conformado en frío para el núcleo. El papel de aluminio primero se corta en tiras estrechas y luego se expande hasta darle forma de panal hexagonal. Esta expansión es una operación de estiramiento controlada que crea un núcleo geométrico fuerte sin derretirse ni pegarse. Posteriormente, el núcleo alveolar se intercala entre dos capas planas de aluminio. Toda la estructura es plana, rígida y ligera. Para paneles más gruesos, el proceso de conformado en frío también se puede utilizar para formar los rieles de borde que cierran el panel alveolar.
Un panel compuesto con núcleo de aluminio 3D lleva el proceso de conformado en frío aún más lejos. Al núcleo de aluminio se le da forma mediante rodillos y presión para obtener un perfil tridimensional continuo. Cuando se une a superficies planas, el núcleo crea una sorprendente superficie geométrica que es popular para ascensores, techos y paredes decorativas. Este tipo de panel requiere un diseño preciso de los rodillos porque el proceso de conformado en frío debe mantener la forma 3D repetidamente durante largas tiradas de producción. La velocidad de la línea, el espesor de la bobina y el patrón del núcleo deben estar sincronizados.
En Hongyang Machinery, integramos el proceso de conformado en frío en líneas completas que cubren desenrollado, nivelación, perfilado, corte, laminación, enfriamiento, recorte y apilado. Las estaciones de conformado en frío se adaptan al tipo de panel que el cliente desea producir. Una línea para paneles ignífugos planos A2 necesita una nivelación y plegado de bordes exactos. Una línea de paneles corrugados necesita matrices de perfilado con el paso correcto. Una línea para paneles alveolares necesita un expansor de núcleo que funcione a alta velocidad sin romper la lámina.
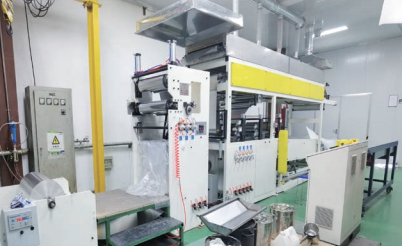
 Línea de producción de paneles compuestos de metal ignífugo no combustible A2 Esta línea totalmente automatizada reemplaza el núcleo orgánico inflamable con un núcleo inorgánico Clase A2, ofreciendo tamaños de paneles personalizados y producción continua a 1-3 m/min con control inteligente de temperatura. Ver producto →
 Máquina con núcleo de panal de aluminio para fabricación de paneles Equipo especializado para producir núcleos de nido de abeja de aluminio livianos y de alta resistencia utilizados en la industria aeroespacial, la construcción y el transporte, con tamaños de acabado personalizables y procesamiento continuo automatizado. Ver producto → Línea de producción de paneles compuestos de aluminio (ACP) Un sistema automatizado para la fabricación continua de ACP, que presenta un prensado en caliente multizona de precisión con una precisión de ±2 °C y procesos de laminación opcionales para diversas aplicaciones arquitectónicas y de señalización. Ver producto →
Si es nuevo en este campo, le resultará útil comenzar con el material que planea utilizar. Los revestimientos de acero gruesos exigen equipos perfiladores más resistentes y radios de curvatura más grandes. Las pieles de aluminio blandas corren más rápido pero son más sensibles a los rayones. Las bobinas recubiertas requieren superficies de rollo que no marquen el acabado. Un proceso de conformado en frío bien planificado tiene en cuenta todas estas variables antes de construir la línea. Por esta razón, una línea de producción personalizada siempre debe diseñarse primero según las especificaciones del panel.
El conformado en frío y el conformado en caliente siguen reglas metalúrgicas y económicas completamente diferentes. En el conformado en caliente, el metal se calienta hasta que se vuelve lo suficientemente blando como para deformarse con menor fuerza. En el proceso de conformado en frío, el metal permanece a temperatura ambiente, por lo que se necesita más fuerza, pero la superficie y las tolerancias son mejores. La siguiente tabla resume las diferencias prácticas para un productor de paneles compuestos metálicos.
| Punto de comparación | Proceso de conformado en frío | Proceso de conformado en caliente |
|---|---|---|
| Requisito de calefacción | Ninguno más allá de la temperatura ambiente | Se requiere horno o calentador de inducción |
| Acabado superficial | Limpio, brillante y conserva el revestimiento. | Se pueden formar incrustaciones y oxidación. |
| Precisión dimensional | Alto, con buen control de recuperación elástica. | Menor debido a la contracción térmica y la distorsión. |
| Consumo de energía | relativamente bajo | Alto debido a la calefacción y al control de la atmósfera. |
| Fuerza de herramientas | Mayor por unidad de deformación | Más bajo porque el metal es más blando. |
| Rendimiento material | Pérdida alta y mínima | La escala y el flash crean pérdidas adicionales |
| Velocidad de producción | Muy alto en líneas continuas | Más lento porque el calentamiento aumenta el tiempo del ciclo |
| Productos compuestos metálicos típicos. | ACP, corrugado, alveolar, paneles 3D | Rara vez se utiliza para paneles compuestos planos. |
El conformado en caliente puede ser útil para secciones de acero estructural muy gruesas, pero no es una opción natural para la producción de paneles compuestos de aluminio. Las finas capas utilizadas en el ACP se deformarían con el calor y la superficie pintada se dañaría. Por lo tanto, el proceso de conformado en frío domina la industria de los tableros compuestos. Le brinda al operador de línea control directo sobre la planitud, la calidad de los bordes y el espesor del panel. También permite el uso de bobina prerrevestida, lo que elimina la necesidad de pintura posterior y reduce los permisos ambientales.
Hay un detalle importante sobre el conformado en frío: el springback. El metal recuerda su forma anterior y se aleja de la línea de curvatura cuando se abre la matriz. Esto no es un defecto, sólo un comportamiento natural. Un buen diseño de perfiladora o plegadora compensa el retorno elástico doblando demasiado o haciendo la geometría de la herramienta ligeramente más afilada. La cantidad de recuperación elástica depende del límite elástico, el espesor de la lámina, el radio de curvatura y la dirección de la fibra. Para revestimientos de aluminio de 0,3 a 1,0 mm de espesor, la recuperación elástica suele ser pequeña pero aún visible en pliegues muy pronunciados.
Las aleaciones de aluminio tratables térmicamente se comportan de manera diferente en el conformado en frío. Algunas aleaciones se endurecen después de formarse, lo que cambia su resistencia final. El fabricante del panel debe saber si la bobina se suministra en condiciones de templado O, templado H o templado T. El proceso de conformado en frío se puede optimizar para cada temple ajustando la presión del rodillo y la velocidad de conformado. Es por eso que los proveedores de equipos experimentados solicitan las especificaciones exactas del material antes de construir la línea.
La elección del equipo de proceso de conformado en frío adecuado depende de algo más que la longitud máxima del panel. La línea debe poder mantener las tolerancias a la velocidad requerida sin dañar la superficie del material. Para un fabricante de paneles compuestos de metal, los principales factores de selección son el ancho y el peso de la bobina, el rango de espesor del panel, la velocidad de la línea, la tasa de desperdicio aceptable y el tipo de material del núcleo. La siguiente tabla ofrece un marco práctico para comparar equipos de producción.
| Factor de selección | Qué comprobar | Por qué es importante |
|---|---|---|
| Ancho de la bobina | La bobina más ancha que el desenrollador y nivelador puede aceptar. | Determina el ancho máximo del panel e influye en el margen de recorte |
| Espesor del material | Varía desde láminas finas hasta acero pesado. | Los perfiles de rollo y la potencia del motor deben coincidir con el rango completo. |
| Velocidad de línea | Velocidad máxima de formación en metros por minuto | Afecta el volumen de salida y la sincronización con la laminación. |
| Material del rollo y dureza. | Grado de acero para herramientas y revestimiento de rodillos formadores. | Los rollos más duros prolongan la vida útil y evitan marcas en la superficie |
| Compensación de recuperación elástica | Soportes de rodillos ajustables o controles de margen de curvatura | Mantiene las dimensiones estables cuando cambian las propiedades de la bobina. |
| Cortar y apilar | Tipo cizalla, transportador de chatarra y apilador automático. | Reduce el costo de mano de obra y previene daños en los bordes del panel. |
| sistema de control | PLC, servoaccionamientos y registro de datos | Hace que el proceso de conformado en frío sea repetible y rastreable |
Los compradores primero deben definir su familia de paneles objetivo. Un fabricante que produce principalmente paneles ACP planos necesitará una configuración de conformado en frío diferente a la que produce paneles corrugados o núcleos alveolares. La línea de paneles planos debe priorizar la precisión de nivelación y el plegado de bordes. La línea de paneles corrugados necesita herramientas en rollo con el paso y la profundidad exactos. La línea alveolar necesita un corte a alta velocidad con un cuidadoso control de la tensión. Comprar una línea universal que intenta hacer todo a menudo conduce a una producción más lenta y a más tiempo de cambio.
Otra decisión importante es si el proceso de conformado en frío debe realizarse en línea con la laminación o fuera de línea. Los sistemas en línea introducen la piel formada directamente en la laminadora, lo que mejora la velocidad y reduce los daños por manipulación. Los sistemas fuera de línea permiten al fabricante almacenar revestimientos preformados y producir paneles según demanda. La elección depende del volumen del pedido y de la superficie. Para una producción de gran volumen, el conformado en frío en línea es definitivamente más eficiente.
Cuando solicite una cotización a un proveedor, incluya los grados exactos de bobina, tipos de recubrimiento, materiales del núcleo y tamaños de paneles que espera procesar. Esta información determina la capacidad del motor, el material en rollo y la longitud de la cama. También ayuda al proveedor a ofrecer una garantía realista de velocidad de línea. Una línea de producción construida con márgenes de seguridad será más fácil de ajustar cuando el próximo contrato requiera un espesor de panel diferente.
El soporte posventa es tan importante como la propia máquina. El proveedor del equipo debe ofrecer supervisión de la instalación, capacitación del operador y una lista de repuestos para los elementos de desgaste en la sección de conformado en frío. Estos artículos incluyen rodillos, tiras guía, cuchillas de corte, sellos hidráulicos y sensores. Un proveedor con un servicio receptivo reduce el tiempo de inactividad cuando algo sale mal. El proceso de conformado en frío puede ser simple en principio, pero aún depende de un ajuste mecánico preciso y un cuidado de rutina.
Incluso un proceso de conformado en frío bien diseñado producirá paneles defectuosos si no se mantiene el equipo. El desgaste de los rodillos, la holgura de los cojinetes y las fallas de lubricación afectan las dimensiones y el acabado de la superficie. Un programa de mantenimiento práctico debe incluir controles diarios, semanales y mensuales. La siguiente lista cubre los puntos más comunes en una línea de paneles compuestos.
El control de calidad en el proceso de conformado en frío debe basarse en mediciones, no solo en inspecciones visuales. Un calibrador digital o un medidor láser pueden verificar rápidamente el espesor del panel y la altura del perfil. Los parámetros más importantes son el ancho total, la distancia entre pliegues, el ángulo de pliegue y la planitud de la lámina base. Estos valores deben registrarse al inicio de cada orden de producción y luego verificarse cada hora. Si una medición se desvía, el operador puede pausar la línea y ajustar la presión de formación antes de que se acumulen grandes cantidades de paneles rechazados.
La recuperación elástica es la causa más común de desviación del ángulo. Cuando una nueva bobina ingresa al desenrollador, su límite elástico puede diferir del de la bobina anterior en un pequeño porcentaje. Esto cambia la cantidad de recuperación elástica después de la flexión. El operador debe utilizar los primeros paneles para confirmar que el ángulo de curvatura coincide con el dibujo. Si no es así, se debe ajustar la posición del dado o del rodillo. Esto es normal y explica por qué una buena línea tiene mecanismos de ajuste accesibles en lugar de herramientas fijas que requieren un levantamiento pesado para cambiarlas.
Los defectos superficiales también se pueden atribuir al proceso de conformado en frío. Los pequeños rayones a menudo provienen de guías desgastadas o de polvo metálico almacenado en una ranura de laminación. Para solucionar esto, la fábrica debe mantener limpia el área de formado y utilizar guías de PVC blando siempre que sea posible. Para paneles pintados, es posible que sea necesario reducir la velocidad de la línea si la presión del rodillo aprieta demasiado el recubrimiento. Una prueba de limpieza rápida puede mostrar si se está transfiriendo algún residuo de polvo o pintura a la superficie del panel.
Finalmente, el equipo de mantenimiento deberá disponer de rollos de repuesto para los perfiles más habituales. Cambiar un rollo desgastado es mucho más rápido que intentar repararlo. Un conjunto completo de respaldo de sensores críticos y cuchillas de corte también reduce el tiempo de inactividad. Al combinar el mantenimiento regular con registros de calidad claros, un fabricante puede mantener estable el proceso de conformado en frío durante años y minimizar las paradas inesperadas de la producción.
A continuación se detallan las preguntas más comunes que hacen los gerentes de planta y propietarios de proyectos cuando evalúan un proceso de conformado en frío para una nueva inversión en producción de paneles compuestos.
El proceso de conformado en frío da forma a láminas o bobinas de metal en componentes de paneles a temperatura ambiente utilizando herramientas como formadoras de rodillos, plegadoras y troqueles de estampado. Evita el calentamiento, preserva el acabado de la superficie y se usa ampliamente para revestimientos de paneles compuestos de aluminio y acero.
El conformado en frío ofrece tolerancias más estrictas, superficies más limpias, menores costos de energía y mayor rendimiento del material. El conformado en caliente puede introducir distorsión térmica, incrustaciones y daños en el revestimiento, lo cual no es aceptable para paneles arquitectónicos delgados.
Generalmente se procesan aluminio, aluminio prepintado, acero galvanizado, acero inoxidable, zinc, cobre y láminas finas de aluminio. El rango exacto depende del ancho, el espesor y la resistencia del equipo de conformado de la bobina.
Sí, con herramientas en rollo modulares y estaciones de formación ajustables. Sin embargo, una línea optimizada para un tipo de panel será menos productiva en el otro. La mayoría de los fabricantes de gran volumen eligen una línea dedicada para cada familia de productos.
El desgaste del rodillo y la variación del springback son los dos mayores desafíos. Los rollos desgastados marcan la superficie del panel, mientras que las diferentes resistencias de las bobinas cambian el ángulo de curvatura. La medición regular y el ajuste rápido del rollo mantienen esto bajo control.
Busque un proveedor que comprenda la interacción entre el material de la bobina, las herramientas del rollo, la velocidad de la línea y la laminación del panel. Solicite referencias, informes de pruebas y un plan de mantenimiento claro. El proveedor adecuado puede reducir el tiempo de inicio y aumentar la producción utilizable del proceso de conformado en frío.
Para cualquier fabricante que planee una nueva línea de producción o actualice una existente, el proceso de conformado en frío debe revisarse como un sistema completo, no como un conjunto de máquinas separadas. La consistencia de la bobina entrante, la precisión del nivelador, la geometría de las matrices de perfilado y la condición de la cizalla de corte afectan el panel final. Cuando estos elementos se sincronizan, el proceso de conformado en frío se convierte en un motor de rentabilidad silencioso pero poderoso.
Si desea obtener más información sobre la estructura básica de los paneles compuestos de aluminio, el artículo vinculado a continuación explica la composición del material y los usos comunes. Para soporte de ingeniería en diseño de línea, instalación y puesta en marcha, el equipo de servicios del proyecto puede proporcionar una propuesta más detallada. Ambos recursos son útiles antes de comprometerse con una configuración de equipo específica.
En un mercado global donde los costos de energía y el desperdicio de material están bajo presión constante, el proceso de conformado en frío ofrece una ventaja clara y repetible. Utiliza la resistencia natural del metal, conserva su apariencia y convierte una bobina en un elemento de panel terminado con un movimiento continuo. Por este motivo, los proveedores de equipos, fabricantes y mayoristas de materiales de construcción siguen eligiendo el conformado en frío como columna vertebral de la producción moderna de paneles compuestos metálicos.

Clústeres Industriales del Pueblo de Tanshang, Calle Ganghua, Pueblo de Jingang, Ciudad de Zhangjiagang, Provincia de Jiangsu, China.

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Derechos de autor © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Todos los derechos reservados.


 英语
 西班牙语
 俄语
 阿拉伯语