

Oferta

+86-18862679789


admin@evertopest.com

Contenido
El laminado en frío es el método de producción más económico para perfiles metálicos largos con una sección transversal constante. Una bobina de tira de acero o aluminio se pasa a través de una secuencia de rodillos moldeados a temperatura ambiente, y cada estación dobla el metal un poco más cerca del perfil final hasta que se completa la sección transversal completa. La línea funciona de forma continua, normalmente de 10 a 40 metros por minuto, razón por la cual el perfilado es la primera opción para láminas de techo, paneles de pared, correas, montantes de estanterías y rieles estructurales de automóviles. Debido a que cada pieza está formada a partir de la misma tira continua, la consistencia dimensional a lo largo de la longitud es mucho mejor que la que se puede lograr con la plegadora cuando las piezas se producen segmento por segmento. Para un gerente de planta que evalúa opciones de capacidad, esa combinación de velocidad, consistencia y eficiencia del material hace que el proceso de laminación en frío sea inmejorable.
Consideremos un ejemplo concreto. Una fábrica que produce 200.000 metros de correas C al año puede operar una línea de perfilado en frío durante 3.000 a 4.000 horas de funcionamiento con un operador, un desenrollador, una máquina formadora y un apilador automático. Producir el mismo resultado con plegadoras requeriría de cuatro a seis operadores, manipulación repetida de materiales y uniones soldadas o atornilladas entre segmentos cortos. El costo del material por kilogramo es el mismo en ambos casos, pero la mano de obra, el espacio, el tiempo de preparación y las tasas de desperdicio empujan la comparación claramente a favor del perfilado en ese volumen.
Para los compradores que planifican una línea de producción, la decisión crítica no es si utilizar el conformado por laminación en frío, sino qué configuración de máquina, herramientas de laminación y fabricante coincidirán con su familia de productos, material y costo objetivo. Esta guía explica paso a paso el proceso de perfilado en frío, compara tipos de máquinas, revisa las ventajas y límites de la tecnología y establece criterios concretos para seleccionar un fabricante de máquinas perfiladoras en frío.
Para perfiles de gran volumen con una sección transversal fija, el perfilado en frío ofrece el costo unitario más bajo, y las especificaciones de la máquina determinan si ese costo realmente se logra.
El conformado en frío es una operación de doblado continuo en la que se le da forma progresivamente a una tira larga de metal a temperatura ambiente al pasar a través de pares de rodillos giratorios con contornos especialmente mecanizados. La tira permanece por debajo de su temperatura de recristalización durante todo el proceso, por lo que el material no se ablanda ni se incrusta como ocurre en el conformado en caliente. La estructura del grano se estira y reorienta, y las zonas de curvatura se endurecen, lo que aumenta el límite elástico del perfil terminado en comparación con la bobina inicial.
El término puede confundirse con laminación en frío y ambos deben mantenerse separados. El laminado en frío es un proceso de reducción plana en el que una tira gruesa pasa a través de rodillos cilíndricos simples que comprimen el material hasta convertirlo en una lámina más delgada. La laminación en frío es un proceso de curvado en el que los rodillos perfilados cambian la forma de la sección transversal mientras que el espesor de la tira permanece esencialmente igual. En otras palabras, el laminado en frío hace que el material sea más delgado; El conformado en frío le da forma al material. Ambas operaciones se realizan en frío, pero utilizan máquinas, utillajes y criterios de calidad completamente diferentes.
La naturaleza continua e incremental del perfilado en frío define sus capacidades. El encofrado se distribuye en muchas estaciones, normalmente entre 8 y 30, y cada estación realiza una pequeña curvatura angular de aproximadamente 2 a 8 grados, dependiendo del material y la profundidad del perfil. Debido a que la curvatura es pequeña en cada paso, el proceso puede producir esquinas afiladas, canales profundos y secciones simétricas o asimétricas que serían difíciles para un solo golpe de prensa. La flexión incremental también significa que la recuperación elástica se puede compensar mediante una flexión excesiva en las estaciones finales, razón por la cual las líneas de alta calidad mantienen su geometría durante tiradas de producción largas.
Tres características separan el laminado en frío de otros métodos de conformado de metales: la tira es continua, la sección transversal es constante y la flexión es incremental. Cualquier perfil que cumpla esas tres condiciones es candidato al proceso. Los perfiles que cambian de espesor o requieren formas cerradas normalmente tienen que producirse mediante extrusión o mediante prensado de varias etapas.
El laminado en frío fortalece el material en las zonas de curvatura, mantiene el espesor de la banda sin cambios y produce perfiles constantes en longitud ilimitada a velocidades de línea de hasta 40 metros por minuto.
Una línea completa de perfilado en frío es una secuencia sincronizada de estaciones. Cada estación tiene un trabajo y la calidad del perfil final depende del desempeño de cada estación. Comprender el pedido y la función de cada unidad ayuda al comprador a especificar la línea correcta y diagnosticar problemas más adelante.
Se monta una bobina de tira en un desenrollador de uno o dos postes, que deposita el material en la línea bajo tensión controlada. Luego, la tira pasa a través de un nivelador, a menudo un enderezador de siete u once rodillos, que elimina la curvatura dejada por la bobina. La planitud de la tira de entrada es una de las variables más subestimadas en el conformado en frío; una bobina con un borde ondulado pesado o una hebilla central producirá un perfil que se curva o tuerce incluso cuando los rollos son perfectos.
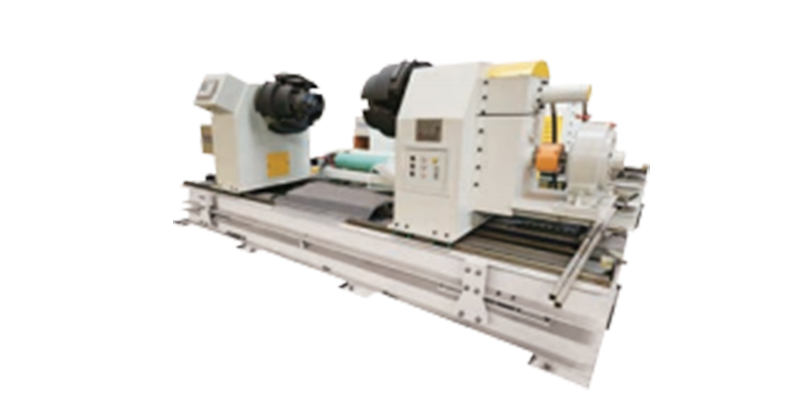 Desenrollador Hidráulico con Control Automático de Tensión para Bobinas Metálicas Este desenrollador mantiene una tensión constante durante el desenrollado, evitando que se estire y se arruguen los bordes. Ofrece carga de bobina hidráulica, frenado ajustable y admite velocidades de línea de hasta 100 m/min, lo que lo convierte en un componente de entrada clave para líneas de conformado de servicio pesado. Ver producto →
Un desenrollador para una línea de servicio pesado debe coincidir con el peso de la bobina, el ancho de la tira y la velocidad de desenrollado requerida. Los compradores deben buscar expansión hidráulica en el orificio de la bobina, un sistema de frenado ajustable que mantenga una tensión trasera constante y un carro de bobina o rampa de carga que reduzca el tiempo de cambio.
Antes de que el material ingrese a las estaciones de formación, las prensas en línea perforan orificios, ranuras y muescas mientras la tira aún está plana. El punzonado plano es más rápido y económico que punzonar un perfil con forma, y la posición del orificio en relación con la sección transversal se puede mantener dentro de 0,3 mm cuando la punzonadora está servosincronizada con la velocidad de la línea.
El corazón de la línea es la formadora de rodillos. Cada estación lleva dos o más rodillos endurecidos mecanizados con la forma negativa de la región de plegado. Las primeras estaciones doblan los bordes exteriores, las estaciones intermedias cierran el alma y las paredes laterales y las estaciones finales calibran toda la sección transversal. Los rodillos normalmente están hechos de acero para herramientas con alto contenido de carbono o de aleación, endurecidos de 58 a 62 HRC y, a menudo, están cromados cuando se forman tiras prepintadas o de aluminio para proteger la superficie. El espacio entre los rodillos superior e inferior debe ser ajustable, porque la tolerancia del espesor de la tira y la dureza del material influyen en el requisito del espacio.
A la salida, una matriz corta el perfil continuo a la longitud requerida. Existen dos familias de sistemas de corte. En un sistema de matriz volante, el carro de corte acelera a la velocidad de la tira, corta mientras se mueve y regresa, por lo que la producción continúa sin detenerse. En una línea de parada y corte, la alimentación se detiene brevemente, el troquel corta y la línea se reinicia. Los sistemas de troquel volante son más rápidos y producen extremos más limpios en perfiles largos, mientras que las líneas de parada y corte son más simples, más económicas y adecuadas para piezas cortas donde la tolerancia de longitud es crítica.
Los perfiles terminados caen sobre un transportador de salida y son contados por un apilador que los coloca en paquetes. Los apiladores automáticos clasifican los perfiles por longitud y patrón de apilado y pueden alimentar estaciones de embalaje y flejado. Para paneles de construcción grandes, el apilador suele estar equipado con un separador de hojas para evitar que las superficies recubiertas se rayen.
El número de estaciones de formación, el material en rollo y el tipo de corte dictan la profundidad del perfil, la precisión y la velocidad práctica de la línea; los tres deben especificarse en el dibujo de la pieza terminada antes de cotizar la máquina.
Las máquinas perfiladoras en frío se clasifican según la disposición de los rodillos, el método de corte y la familia de productos para la que están diseñadas. La clasificación más simple es por el número de estaciones de formación y el ancho del área de formación, porque esos dos números definen el perfil más grande que la máquina puede producir.
| Configuración | Perfiles típicos | Velocidad de línea | Mejor ajuste |
|---|---|---|---|
| Línea de corte a medida estándar | Chapas onduladas para tejados, revestimientos de paredes y suelos | 20-40 m/min | Envolturas de edificios, tiradas largas |
| Línea de dados voladores | Correa, riel estructural, barandilla, montante de bastidor | 15-30 m/min | Perfiles largos con agujeros perforados. |
| Línea de parada y corte | Marco de puerta, perfil HVAC pequeño, moldura de borde | 8-20 m/min | Espacios en blanco cortos, tolerancia de longitud ajustada |
| Línea de doble capa | Chapa de tejado más canalón, o dos perfiles similares | 20-35 m/min por capa | Plantas compactas con dos programas. |
| Línea de paneles compuestos | Panel compuesto de aluminio, panel compuesto de acero. | 5-15 m/min | Productos resistentes al fuego y paneles sándwich |
Cada configuración conlleva sus propias compensaciones. Las líneas de corte a medida estándar ofrecen la mayor velocidad, pero están dedicadas a una gama reducida de anchos de perfil. Las líneas de troqueles volantes combinan punzonado, conformado y corte en un solo proceso, lo que elimina operaciones de perforación secundarias. Las líneas de parada y corte son las más flexibles para cambios de perfil, pero sacrifican aproximadamente la mitad de la velocidad de la línea. Las máquinas de doble capa duplican el coste de capital por metro de suelo pero permiten dos programas de productos sin una segunda nave de construcción. Las líneas de paneles compuestos reemplazan el conformado simple con un proceso de laminación y plegado de bordes de varias etapas, y son la columna vertebral de las fachadas de edificios modernas resistentes al fuego.
La segunda clasificación práctica es por familia de productos. Las líneas de láminas para techos y paredes utilizan rollos anchos y poco profundos y altas velocidades. Las líneas de correa utilizan rodillos profundos, en forma de C o de Z, con muchas estaciones. Las líneas de marcos de puertas ejecutan perfiles pequeños y delgados a velocidad moderada con un control preciso de la longitud. Las líneas verticales de bastidores integran docenas de estaciones de perforación porque los bastidores de almacenamiento se definen por sus patrones de orificios. Las líneas de terrazas para pisos utilizan tiras pesadas y rollos de gran diámetro para soportar las mayores fuerzas de flexión.
Antes de contactar a un proveedor, el comprador debe tener una lista de los perfiles objetivo con planos, calidad del material, espesor de la tira y tamaños de lote planificados. Un fabricante serio de equipos de conformado en frío utilizará esta información para recomendar la configuración, el número de estaciones y el equipo auxiliar.
La línea de perfilado en frío óptima está definida por la familia de productos y la lógica de lotes de la planta, y pedir una máquina de catálogo estándar sin análisis de perfil es la razón más común de insatisfacción con la línea.
El perfilado en frío funciona con una amplia gama de bandas metálicas, pero las propiedades mecánicas del material determinan directamente el diseño del rodillo, el número de estaciones y la tolerancia alcanzable. El acero de alta resistencia requiere más estaciones, mayores diámetros de rodillo y bastidores de máquina más resistentes porque el retorno elástico es mayor y las fuerzas de conformado son mayores. El aluminio, por el contrario, es fácil de doblar pero fácil de rayar y requiere rollos cromados y superficies de tiras limpias.
| Material | Límite elástico típico | Comportamiento formativo | Notas para herramientas |
|---|---|---|---|
| Acero bajo en carbono | 140-280 MPa | Excelente formabilidad; recuperación predecible | Rollos de acero para herramientas estándar; Las superficies galvanizadas necesitan cuidado contra rayones. |
| Acero de alta resistencia | 350-550 MPa | Recuperación elástica más rígida; Los perfiles profundos necesitan más de 20 estaciones. | Rollos endurecidos; marco principal más fuerte; lubricación recomendada |
| Acero inoxidable | 200-310MPa | El trabajo se endurece rápidamente; la superficie puede recoger marcas de rodillos | Rollos cromados o pulidos; revestimientos de baja fricción |
| Aluminio (3003, 5005, 5052) | 80-210MPa | Muy formable; recuperación elástica baja; superficie suave | Rollos cromados; formación de aceite seco o ligero |
| Cobre y latón | 50-250MPa | Excelente; utilizado para perfiles decorativos | Rollos pulidos; limpieza frecuente de polvo de cobre |
Las tolerancias siguen un patrón predecible. Una línea de láminas para techos de calidad comercial generalmente mantiene el ancho del perfil en más o menos 1 mm y la longitud del corte en más o menos 2 mm en una lámina de 6 m. Una línea de precisión con estaciones adicionales, rodillos solapados endurecidos y corte servoaccionado mantiene un ancho de más o menos 0,3 a 0,5 mm y una longitud de más o menos 1 mm. Para perfiles de ingeniería pequeños con un espesor inferior a 2 mm, las dimensiones de la sección transversal se pueden mantener dentro de 0,1 mm cuando el juego de rodillos se rectifica como un juego combinado y el bastidor de la máquina es rígido.
Los límites geométricos son igualmente importantes al revisar un dibujo para determinar la idoneidad del perfilado:
Para los materiales de construcción, la familia laminada en frío más común es el panel compuesto de aluminio, donde se unen revestimientos metálicos planos a un núcleo ignífugo y los bordes se pliegan en línea. El panel se comporta entonces como una placa de construcción plana y rígida y no como un perfil curvado. Aunque el paso de conformado es limitado, los principios de manejo continuo de la tira y control de tensión son idénticos a los de una línea de perfilado.
El grado del material y la clase de tolerancia deben establecerse antes de cortar las herramientas con rodillos, porque un cambio de acero dulce a acero de alta resistencia o de tolerancia comercial a precisión generalmente requiere un nuevo juego de rodillos.
| Factor de selección | perfilado en frío | prensa de frenado | Extrusión | laminación en caliente |
|---|---|---|---|---|
| Velocidad de producción típica | 10-40 m/min | 1-3 m/min por operador | 5-15 m/min | 15-30 m/min |
| Costo de herramientas | Juegos de rodillos múltiples y altos | Bajo a medio | Juegos de matrices muy altos y pesados | Rollos de molino muy altos. |
| Consistencia de curvatura en 20 m de longitud | Excelente | Articulaciones segmentadas deficientes. | bueno | bueno |
| Tamaño de lote mínimo económico | 3.000-10.000 piezas | 100-1000 piezas | 10.000 piezas | 50.000 piezas |
| Punzonado y entallado en línea | si | Operación separada | Limitado | No |
| Fortalecimiento de materiales | si, via cold work | Sólo locales | No | No |
| Acabado superficial | bueno, film optional | bueno | moderado | Escala o cepillado |
Al interpretar la tabla, la lógica de la decisión queda clara. Si la pieza tiene una sección constante, mide más de 2 a 3 m y la cantidad anual excede las 5.000 piezas, el laminado en frío supera al frenado por prensa en costo unitario. Si la cantidad está por debajo de ese rango, las herramientas de rodillo no pueden amortizarse por sí solas y la plegadora sigue siendo más barata. La extrusión es competitiva para perfiles de aluminio con secciones cerradas complicadas, pero el costo del troquel de extrusión y la menor velocidad de la línea reducen la ventaja para formas abiertas simples. La laminación en caliente sigue siendo atractiva para productos estructurales pesados donde la reducción del espesor y la conformación ocurren juntas, pero no es una alternativa práctica para las familias de perfiles de láminas delgadas que dominan las aplicaciones de construcción y automoción.
La experiencia demuestra que el mayor coste oculto en el perfilado en frío no es el utillaje sino el tiempo de cambio entre perfiles. Una planta que realiza 15 cambios de perfil por semana pierde varias horas de producción debido al cambio si la máquina no está equipada con rodillos de casete de cambio rápido. Por lo tanto, los compradores que esperan una amplia combinación de productos deben presupuestar el ajuste motorizado del rodillo y las herramientas de casete.
El perfilado en frío gana cuando los perfiles son largos, de sección transversal constante y se producen en un volumen anual elevado; fuera de esas condiciones, los procesos alternativos suelen ser más baratos y más flexibles.
El conformado en frío sirve a una amplia gama de industrias y las especificaciones del equipo difieren considerablemente de una aplicación a otra. La construcción es el mayor consumidor, seguida de la automoción, el almacenamiento, la climatización y la energía. El siguiente cuadro muestra la distribución indicativa de la producción de laminado por industria de uso final, según las estadísticas de los proveedores de equipos y nuestros datos de pedidos de exportación.
La distribución de la producción laminada en frío entre las industrias de uso final ayuda a los ingenieros e inversores a comprender dónde la tecnología ofrece el mayor valor. Las cifras siguientes combinan los volúmenes de producción informados por los proveedores de equipos, las estadísticas de las asociaciones comerciales y los registros de pedidos de exportación de proyectos de líneas de perfilado con sede en China. La construcción domina porque los perfiles de techo, los paneles de pared, las correas, las plataformas de piso y los paneles compuestos dependen de la flexión continua. Las estanterías para automóviles y almacenamiento aportan volúmenes sustanciales, mientras que las aplicaciones de HVAC y energía están creciendo desde una base más pequeña. Los porcentajes exactos varían de una región a otra, pero la clasificación se ha mantenido estable durante más de una década.
| Construcción y edificación | 45% | |
| Automotriz | 20% | |
| estanterías de almacenamiento | 15% | |
| Climatización y ventilación | 12% | |
| Energía y otros sectores | 8% |
La construcción representa casi la mitad de la producción mundial de laminados, y la parte se concentra en unas pocas familias de perfiles de alto volumen. Las chapas metálicas para tejados y revestimientos de paredes se producen en anchos continuos a velocidades de línea de 20 a 40 metros por minuto, lo que los convierte en candidatos ideales para el perfilado. Los perfiles estructurales y de correas sirven como elementos portantes en las construcciones de acero y representan una parte importante del segmento de la construcción. Los paneles compuestos de aluminio y los paneles compuestos metálicos resistentes al fuego añaden un subsegmento de rápido crecimiento que utiliza procesamiento continuo de bobinas y equipos de plegado de bordes. El segmento de la automoción, aproximadamente el 20 por ciento, depende del perfilado para carriles de gestión de accidentes, travesaños, carriles de asientos y canales guía de ventanas. Aunque los perfiles para automóviles son más cortos que los de construcción, exigen tolerancias más estrictas y extensas operaciones de perforación de extremos. Las estanterías de almacenamiento aportan alrededor del 15 por ciento del volumen, impulsadas por almacenes y centros logísticos que necesitan montantes largos y estructuralmente estables. Los montantes de las estanterías presentan patrones de orificios densos, por lo que las líneas de estanterías modernas integran estaciones de punzonado servoaccionadas con la sección de formado. Los fabricantes de HVAC utilizan perfiles laminados para secciones de conductos, canales de refuerzo y miembros de marco, generalmente en acero galvanizado de calibre liviano. El segmento energético está creciendo más rápido: los carriles de montaje solares consumen cada año miles de kilómetros de perfil laminado. Cada aplicación impone un equilibrio diferente de tolerancia, calidad de la superficie y volumen de producción, por lo que la configuración óptima de la máquina cambia en consecuencia. Por lo tanto, los compradores que planean nueva capacidad deben definir primero la industria de uso final y dejar que la familia de perfiles, no el catálogo de máquinas, impulse las especificaciones del equipo.
En la construcción, el conformado en frío produce las láminas metálicas para techos y paredes que cubren los edificios industriales, las correas que los sostienen y los paneles compuestos utilizados en fachadas y tabiques interiores. Los paneles compuestos de aluminio y los paneles compuestos metálicos resistentes al fuego se fabrican en líneas continuas que unen la piel de aluminio a un núcleo no combustible A2 o retardante de llama B1. Los pasos de plegado y torneado de bordes en dichas líneas siguen la misma lógica de perfilado incremental que las líneas de perfiles, razón por la cual la producción de paneles compuestos comparte gran parte de la misma filosofía de equipo.
 Línea de producción de paneles compuestos de aluminio con laminación de precisión Esta línea automatizada produce continuamente láminas de ACP con tamaños personalizables, utilizando prensado en caliente con temperatura controlada en múltiples zonas y un control preciso de la tensión para garantizar una unión de alta resistencia del papel de aluminio a los materiales centrales, adecuada para aplicaciones arquitectónicas y de señalización. Ver producto →
Una línea de producción de paneles compuestos de aluminio procesa revestimientos de aluminio alimentados en bobina, aplica adhesivo, los lamina hasta formar un núcleo lleno de minerales y convierte los bordes del panel en una geometría rectangular precisa. El mismo principio se aplica a los paneles compuestos de acero y a los paneles de carrocería de remolques de camiones, donde el peso ligero y la superficie lisa del panel sándwich reducen el peso de la carrocería manteniendo la rigidez.
Los proveedores de automóviles utilizan el conformado en frío para sistemas de gestión de accidentes, rieles de techo, vigas de impacto lateral, rieles de asientos y canales guía de ventanas. Estas piezas son más cortas que los perfiles de construcción, pero necesitan tolerancias más estrictas, calidad de los bordes y precisión en la perforación de los extremos. Los grados de acero de alta resistencia en el rango de 780 a 1200 MPa son cada vez más comunes, y la línea debe diseñarse con estaciones adicionales y rodillos endurecidos para gestionar la recuperación elástica.
Los montantes y vigas laminados en frío transportan la carga en estanterías para palets y almacenes de estantes altos. La sección transversal del perfil, normalmente un canal abierto con labios de retorno, es comparativamente simple, pero el patrón de agujeros a lo largo de la cara es denso. Por lo tanto, las líneas de bastidores ejecutan estaciones de punzonado de doble acción sincronizadas con el avance, y el troquel de corte debe recortar ambos extremos limpiamente.
Los conductos, los accesorios de perfil y los canales de refuerzo de los sistemas HVAC están fabricados de acero galvanizado de calibre ligero a altas velocidades. Los tamaños de lote son medianos, por lo que los juegos de rodillos de cambio rápido son un requisito común. La aplicación de más rápido crecimiento es el montaje solar; Los rieles de aluminio y acero galvanizado para módulos fotovoltaicos se enrollan miles de kilómetros cada año, con orificios perforados o ranurados que se ajustan a las abrazaderas de los módulos. El perfilado es la única forma económica de producir ese volumen a bajo costo.
Cada industria de uso final impone su propio equilibrio de velocidad, tolerancia, patrón de orificios y calidad del material, por lo que la especificación de la máquina debe basarse en los datos de la industria objetivo en lugar de una lista genérica de máquinas.
Seleccionar una máquina perfiladora de laminado en frío es una decisión de bienes de capital con consecuencias para años de operación. La cotización más barata rara vez es la más económica cuando en el cálculo se incluyen la velocidad de la línea, el cambio, la vida útil de las herramientas y la respuesta posventa. El siguiente proceso mantiene la evaluación objetiva y práctica.
Comience definiendo la línea con números concretos:
perfilado en frío is the right answer when...La pieza tiene una longitud superior a 2 m y una sección constante; el volumen anual supera las 5.000 a 20.000 piezas; las tolerancias deben ser uniformes a lo largo de miles de metros; el punzonado en línea reemplaza las operaciones secundarias; y hay espacio disponible para una línea continua. | Elija un proceso diferente cuando...El perfil cambia de sección a lo largo de su longitud; los lotes son pequeños y frecuentes; se requieren perfiles huecos cerrados; el espesor varía; o la pieza tiene curvaturas 3D complejas que el perfilado no puede producir. |
Una vez fijadas las especificaciones, evalúe a los fabricantes en cinco puntos:
Busque pruebas documentadas: ISO 9001 cubre el sistema de calidad; Marca CE el diseño eléctrico y de seguridad para el mercado europeo; Los registros de exportación muestran experiencia de instalación en el extranjero. Un proveedor que ha prestado servicios a clientes en 45 países y ha construido líneas para 14 de los 20 principales productores de paneles compuestos metálicos del mundo normalmente proporcionará una propuesta técnica mucho más detallada que un proveedor sin dichas referencias.
Para los productores de paneles resistentes al fuego, los requisitos de conformado y laminado son más estrictos que para los paneles estándar. La línea de producción de paneles compuestos de metal no combustible A2 combina la manipulación del núcleo mineral, la aplicación de adhesivo y la formación de la piel en un único proceso controlado.
Línea de producción de paneles compuestos de metal no combustible A2 Esta línea totalmente automatizada reemplaza los núcleos orgánicos inflamables con un núcleo inorgánico Clase A2, logrando resistencia al fuego según EN 13501-1. Integra mezclado, formado, prensado en caliente y corte a 1-3 m/min con control de temperatura inteligente para un curado uniforme. Ver producto → Durante la evaluación, solicite a cada fabricante un dibujo de diseño preliminar que muestre la huella de la línea, las posiciones del operador, los puntos de acceso de mantenimiento y la ubicación del gabinete eléctrico. Compare los dibujos uno al lado del otro; una línea mal planificada cuesta más en espacio de construcción que la propia máquina ahorrada en precio. No se comprometa con una línea sin acordar una prueba de aceptación en fábrica. La prueba debe utilizar su material, su dibujo de perfil y sus puntos de ajuste de longitud, idealmente de 500 a 1000 metros lineales de producción continua. La tolerancia medida y la calidad de la superficie en la prueba de aceptación predecirán el rendimiento de su planta.
Seleccione solo fabricantes que demuestren líneas de referencia para la familia de productos exacta que usted produce y escriba por escrito el grado del acero para herramientas, la velocidad de la línea, la precisión de corte y el tiempo de respuesta posventa.
El perfilado en frío recorre miles de metros por turno y los pequeños problemas de herramientas se agravan rápidamente cuando se multiplican por un gran volumen. Un programa de mantenimiento preventivo basado en horas de funcionamiento detecta el desgaste antes de que se produzca chatarra. La siguiente tabla resume un cronograma práctico para una línea típica.
| Frecuencia | Cheque o acción | Por qué es importante |
|---|---|---|
| Diariamente | Inspeccionar la alineación de la franja en la entrada; comprobar el nivel de aceite hidráulico; verificar la condición del troquel de corte | Evita perfiles desalineados y cortes irregulares. |
| Semanal | Lubricar rodamientos y cadenas de transmisión; limpiar las superficies de los rodillos; comprobar los sujetadores en el marco principal | Reduce la vibración y mantiene uniforme el acabado de la superficie. |
| Mensual | Mida el desgaste del rodillo con un medidor de profundidad; calibrar el codificador de velocidad de línea; inspeccionar los filtros de aire del gabinete eléctrico | Mantiene la tolerancia dimensional y un funcionamiento seguro. |
| Trimestral | Verifique que los rodamientos de rodillos no tengan holgura; probar circuitos de parada de emergencia; verificar los enclavamientos de protección | Los circuitos de seguridad se degradan silenciosamente y deben probarse |
| Anual | Vuelva a nivelar la base de la máquina; evaluar la condición del juego de rodillos; Reemplace las secciones de acero para herramientas desgastadas. | Prolonga la vida útil de la línea y evita paradas de producción |
Los problemas operativos comunes y sus causas probables incluyen: el perfil terminado se curva hacia un lado cuando la presión del rodillo es desigual o un lado del espacio del rodillo está desgastado; aparecen bordes ondulados en el perfil cuando la tira tiene un borde ondulado proveniente de la bobina o los rollos centrales no soportan correctamente la banda; las longitudes de corte varían más allá de la tolerancia cuando el codificador se desliza, la holgura del troquel de corte es incorrecta o los rodillos de alimentación tienen ranuras desgastadas; aparecen rayones en la superficie de la tira pintada cuando los rollos están sucios, la superficie del rollo no es adecuada para material recubierto o la tira está demasiado apretada contra una guía lateral; y la vida útil de las herramientas es más corta de lo esperado cuando el grado de acero del rollo es demasiado bajo para la dureza del material o no se aplica lubricación.
La seguridad no es negociable en las líneas de perfilado en frío. Las estaciones de formación tienen rodillos giratorios de alta velocidad y tiras pesadas bajo tensión, y la matriz de corte puede ejercer varias toneladas de fuerza. Una línea debidamente protegida tiene cubiertas fijas sobre las estaciones de rollo, puertas de acceso entrelazadas que detienen la línea cuando se abren, controles de dos manos o cortinas de luz en las estaciones del operador y botones de parada de emergencia claramente marcados a intervalos a lo largo de la línea. Los gabinetes eléctricos deben cumplir con la norma CE o la norma local para la que está diseñada la máquina. Los cambios de configuración y herramientas deben realizarse con la línea bloqueada y los rodillos girados manualmente solo después de que se desenganche la transmisión.
Los operadores necesitan capacitación estructurada sobre cómo alimentar la tira, ajustar los espacios entre los rodillos, eliminar atascos y reconocer los primeros signos de desgaste de las herramientas. La mayoría de las lesiones graves en las líneas de perfilado se producen durante la intervención manual dentro de las estaciones de formado, por lo que la regla "nunca entrar con el accionamiento accionado" debe ser impuesta físicamente por la protección de la máquina, no sólo mediante un aviso.
Un programa de mantenimiento vinculado a las horas de funcionamiento y un procedimiento de bloqueo estrictamente aplicado evitarán más del 80 por ciento de los problemas de calidad y prácticamente todas las lesiones graves en una línea de perfilado en frío.
El perfilado en frío parece caro en la etapa de compra, especialmente en comparación con una prensa freno de ancho similar. La lógica económica radica en el costo unitario en grandes volúmenes, donde la amortización de herramientas y el ahorro de mano de obra dominan la comparación.
El costo de las herramientas aumenta con la complejidad del perfil más que con el tamaño de la máquina. Un simple juego de rollos de láminas de techo corrugadas con 12 estaciones puede costar entre 15.000 y 30.000 dólares. Un conjunto estructural de 24 estaciones para una correa de alta resistencia cuesta entre 50.000 y 120.000 dólares porque los rollos son más grandes, más duros y rectificados con mayor precisión. La máquina en sí, incluidos el desenrollador, la formadora, la cortadora y el apilador, normalmente representa entre el 70 y el 85 por ciento de la inversión total.
El punto de equilibrio frente a la plegadora depende de tres variables: coste laboral por hora, tiempo de ciclo por pieza en plegadora y volumen anual del perfil. Como regla general, cuando un solo perfil supera los 15.000 a 50.000 metros lineales por año, el costo de capital de una línea de perfilado se recupera dentro de 18 a 36 meses a través del ahorro de mano de obra y desechos.
Tomemos como ejemplo un fabricante de correas que produce 240.000 metros al año. La operación actual de prensa de freno utiliza cuatro operadores con un costo de mano de obra cargada de $12 por hora, lo que produce una factura de mano de obra anual de aproximadamente $96 000 para esta línea de productos. La chatarra representa un 4 por ciento frente a un gasto anual en materiales de 780.000 dólares, o aproximadamente 31.000 dólares perdidos por chatarra. Una línea de perfilado reemplaza a tres de los cuatro operadores, reduce la chatarra al 1 por ciento y elimina una operación de corte secundaria. El ahorro combinado es cercano a los 90.000 dólares al año. Frente a una inversión total en línea de $320 000, incluyendo herramientas, instalación y capacitación, el período de recuperación es de aproximadamente tres años y medio según supuestos conservadores.
No hay que olvidar los costes de funcionamiento: electricidad para accionamientos y bombas hidráulicas, rectificado y sustitución de rodillos, lubricación y mano de obra de mantenimiento. Por lo general, estos representan entre el 5 y el 10 por ciento del costo operativo anual. Los juegos de rodillos de repuesto para las estaciones más propensas al desgaste son la póliza de seguro más útil que una planta puede adquirir, porque un tiempo de espera de seis a diez semanas para un rodillo de repuesto es una causa común de tiempo de inactividad evitable.
Cuando el volumen es suficiente, el retorno de una línea de perfilado en frío proviene de la reducción de mano de obra, el ahorro de desechos y la eliminación de operaciones secundarias, no de un precio más bajo de la máquina.
Estas son las preguntas que los compradores y los ingenieros de procesos hacen con más frecuencia al evaluar los equipos de perfilado en frío.
El laminado en frío se utiliza para producir perfiles metálicos largos con una sección transversal constante. Las aplicaciones típicas incluyen láminas para techos, revestimientos de paredes, correas, plataformas de piso, montantes de estantes de almacenamiento, marcos de puertas, rieles estructurales para automóviles, perfiles de conductos HVAC y rieles de montaje solar. El denominador común es el gran volumen: el proceso resulta económicamente atractivo cuando se necesitan miles de metros de perfil idéntico al año.
El laminado en frío es un proceso de reducción de espesor: la tira plana pasa a través de rodillos lisos que la comprimen hasta convertirla en una lámina más delgada. El conformado en frío es un proceso de curvado: los rollos perfilados doblan progresivamente la tira hasta formar un perfil mientras el espesor permanece sin cambios. Los nombres son similares porque ambos operan por debajo de la temperatura de recristalización del material, pero las máquinas, herramientas y productos son completamente diferentes.
Las líneas comerciales de láminas para techos y paredes generalmente mantienen el ancho del perfil en más o menos 1 mm y la longitud del corte en más o menos 2 mm en una lámina de 6 m. Las líneas de precisión con estaciones adicionales y corte servo mantienen un ancho de más o menos 0,3 a 0,5 mm y pueden alcanzar más o menos 0,1 mm en perfiles de ingeniería pequeños. La tolerancia depende del grado del material, la profundidad del perfil y el número de estaciones de formación.
Una máquina con juegos de rodillos intercambiables puede ejecutar diferentes perfiles dentro del mismo ancho y familia de materiales. El cambio tarda de 30 a 90 minutos con rodillos atornillados, o de 10 a 20 minutos con casetes o sistemas de cambio rápido. Para perfiles de anchos completamente diferentes se suele necesitar una segunda máquina o una línea de doble capa.
Un juego de rodillos bien diseñado para acero galvanizado suele durar entre 2 y 5 millones de metros lineales antes de que sea necesario volver a rectificarlo. El acero inoxidable y los materiales prepintados reducen la vida útil de las herramientas debido a una mayor dureza o recubrimientos abrasivos. El grado y la dureza del acero para herramientas, además de una lubricación constante, son los principales factores que controlan la vida útil de las herramientas.
El agrietamiento de los bordes generalmente es causado por un radio de curvatura interior por debajo del límite del material, bordes endurecidos dejados por un corte deficiente de la bobina o una separación incorrecta entre los rodillos en las primeras estaciones. La solución comienza verificando la condición del borde de la hendidura y luego verificando que el radio mínimo sea de 0,5 a 1,0 veces el espesor del material para el acero y de 1,0 a 1,5 veces para el aluminio.
Haga coincidir la máquina con la familia de perfiles y el material, y la inversión en conformado por laminación en frío se recuperará más rápidamente que la compra de casi cualquier otro equipo de conformado de metales.
La evaluación de una línea de perfilado en frío es más fácil cuando el fabricante de la máquina ofrece tanto documentación técnica como capacidad de ejecución del proyecto. Los recursos a continuación brindan información sobre una familia de productos clave y sobre los servicios de instalación y puesta en servicio que acompañan a nuestras líneas.
Paneles compuestos de aluminioLea los antecedentes técnicos de los paneles compuestos de aluminio, una importante familia de productos producida en líneas continuas de paneles compuestos de metal. Este artículo explica la estructura, las propiedades y las aplicaciones comunes. ¿Qué es el panel compuesto de aluminio? | Servicios de proyectosRevise los servicios de proyectos que brindamos a los compradores de líneas de producción, incluida la planificación del sitio, la supervisión de la instalación, la puesta en servicio, la asistencia remota y la capacitación de operadores. Servicios de proyectos |
Si su empresa produce perfiles metálicos para el sector de la construcción, el transporte, el almacenamiento o la energía, podemos preparar una propuesta completa de línea de conformado en frío a partir de su plano de perfil, calidad del material y producción anual. La propuesta incluye la configuración de la línea, el diseño del rollo, la lista de equipos auxiliares, un plano de planta y un cronograma de entrega del presupuesto. Contáctenos con sus objetivos de dibujo y producción, y nuestro equipo de ingeniería responderá con una oferta técnica y comercial.
Iniciar la evaluación con el dibujo del perfil y volumen anual; un fabricante competente de líneas de conformado en frío le devolverá el concepto de línea, el presupuesto y el cronograma de entrega dentro de cinco días hábiles.

Clústeres Industriales del Pueblo de Tanshang, Calle Ganghua, Pueblo de Jingang, Ciudad de Zhangjiagang, Provincia de Jiangsu, China.

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Derechos de autor © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Todos los derechos reservados.


 英语
 西班牙语
 俄语
 阿拉伯语