

Oferta

+86-18862679789


admin@evertopest.com

Contenido
Una línea que corre a 32 m/min desarrolla repentinamente bordes ondulados en una bobina de aluminio de 0,35 mm. El operador comprueba la máquina de lacado, la laminadora y la tensión de recogida, pero la verdadera causa se encuentra dos pasos antes: la pasada de laminación en frío ha dejado un perfil de espesor irregular. En una línea de paneles compuestos de metal, el laminado en frío no es solo una operación de acería. Determina la tolerancia del calibre, la limpieza de la superficie y el endurecimiento por deformación antes de que la bobina llegue al aplicador de adhesivo.
La conclusión práctica es simple: la laminación en frío debe especificarse y auditarse como un proceso crítico para la calidad, no tratarse como un paso ascendente del producto. Para los fabricantes de paneles compuestos, esto significa verificar la corona del rollo, el control del refrigerante, la condición de recocido y las tolerancias de planitud antes de aceptar una bobina. Para los compradores de equipos, significa seleccionar una línea de producción cuyos módulos de laminado en frío, nivelación y tratamiento de superficies estén diseñados como un solo sistema.
La laminación en frío reduce el espesor a una temperatura inferior al punto de recristalización del metal. Para las bobinas de aluminio y acero utilizadas en paneles compuestos, el proceso suele seguir el laminado en caliente y el decapado. El material ingresa a un molino de racimo o a un molino inverso, pasa a través de rodillos endurecidos bajo alta presión y sale más delgado, más duro y más suave.
Tres cambios son los más importantes para los productores de paneles. La tolerancia del espesor se ajusta: una bobina laminada en frío puede contener /-0,01 mm en un calibre de 0,30 mm, mientras que el material laminado en caliente puede variar en /-0,05 mm. El acabado de la superficie mejora porque las capas de sarro y óxido se eliminan antes del laminado y los rodillos de trabajo transfieren una rugosidad controlada. El límite elástico aumenta a través del endurecimiento por deformación, por lo que una bobina de aluminio 3003 podría pasar de 145 MPa a 185 MPa después de una reducción del 40%.
Esos cambios afectan directamente a la producción de paneles compuestos. Las pieles más finas y duras resisten los daños causados por la manipulación, pero también se recuperan más durante el moldeado. Una superficie más lisa mejora la humectación del adhesivo, pero una superficie demasiado pulida puede reducir la incrustación mecánica. El equilibrio adecuado es una ventana definida por la aleación, el temple, el sistema adhesivo y la aplicación del panel.
Los compradores suelen comparar las bobinas laminadas en caliente y en frío por precio por tonelada, pero las diferencias en el taller son más importantes. El laminado en caliente da forma al metal por encima de la temperatura de recristalización, por lo que el material se mantiene suave y fácil de reducir en pasadas grandes. El laminado en frío funciona a temperatura ambiente, lo que requiere más presión del rodillo, recocido intermedio y una lubricación cuidadosa.
| factores | Laminado en Caliente | Laminado en frío |
|---|---|---|
| Tolerancia de espesor | Más flojo, a menudo /-0,05 mm o más | Más apretado, a menudo /-0,01 a /-0,02 mm |
| Acabado superficial | Escalado, más áspero, requiere decapado | Rugosidad suave y controlada, lista para recubrir |
| Fuerza | Menor rendimiento, más formable | Mayor rendimiento por endurecimiento por deformación |
| Riesgo de planitud | Menor tensión residual, más fácil de nivelar | Mayor tensión residual, necesita nivelación de tensión. |
| Mejor uso en paneles | Núcleos estructurales, pieles gruesas | Pieles visibles, revestimientos finos, superficies de alto acabado. |
La tabla explica por qué generalmente se prefiere la bobina laminada en frío para revestimientos de paneles compuestos de aluminio visibles. Un calibre más ajustado ayuda a mantener un espesor uniforme del adhesivo. Una superficie más lisa reduce los defectos del recubrimiento. Una mayor resistencia permite pieles más finas sin perder manejabilidad. Al mismo tiempo, una mayor tensión residual significa que la línea de producción debe incluir una nivelación de tensión efectiva o un paso de recocido bien controlado. Sin eso, los paneles pueden mostrar enlatados en aceite, bordes ondulados o arqueados después de la laminación.
Una línea de paneles compuestos recibe la bobina laminada en frío, la desenrolla, limpia y trata previamente la superficie, aplica adhesivo o imprimación, lamina el núcleo y termina el panel. El laminado en frío en sí generalmente ocurre en el proveedor de la bobina, pero el comprador del equipo aún especifica las condiciones de la interfaz: diámetro interior de la bobina, diámetro exterior, peso máximo, rango de límite elástico y estándar de planitud.
En una línea de producción de ACP, la piel laminada en frío debe introducirse suavemente en el desenrollador y el nivelador. Si la bobina tiene excesiva corona, el nivelador tiene que trabajar más y puede introducir sus propios defectos. Si la bobina tiene bordes duros debido al laminado desigual, el corte puede crear rebabas que atrapan la suciedad y provocan picaduras en el revestimiento. Estos son problemas del sistema que comienzan en el laminador y terminan en la prensa de paneles.
 Línea de producción de paneles compuestos de aluminio (ACP) La línea de producción de paneles compuestos de aluminio y plástico (ACP) es un sistema industrial automatizado diseñado para la fabricación continua de paneles compuestos de aluminio y plástico... Ver producto →
Para los paneles resistentes al fuego, se aplica la misma lógica con restricciones más estrictas. Los materiales de núcleo no combustibles A2 y los núcleos retardantes de llama B1 requieren un espesor de piel estable y superficies de unión limpias. Una bobina laminada en frío con una dureza inconsistente puede causar una presión de agarre desigual, lo que conduce a una adhesión parcial y posterior delaminación. Es por eso que los fabricantes experimentados adaptan el estado de laminación al ciclo de curado del adhesivo, no solo al espesor del panel.
Línea de producción de paneles compuestos de Matal ignífugos no combustibles A2 Esta línea de producción revoluciona los tradicionales paneles compuestos de aluminio y plástico al reemplazar completamente el material del núcleo orgánico inflamable por un material no combustible Clase A2... Ver producto → La nivelación es el puente entre el laminado en frío y el acabado de paneles. Un nivelador de tres rodillos o un nivelador de tensión elimina el juego de bobinas y distribuye la tensión residual. Si el nivelador es de tamaño insuficiente, la línea puede funcionar a velocidad reducida o producir paneles con ondulaciones visibles. La configuración correcta considera el límite elástico, el espesor, el ancho y la cantidad de reducción que recibió la bobina en el laminador.
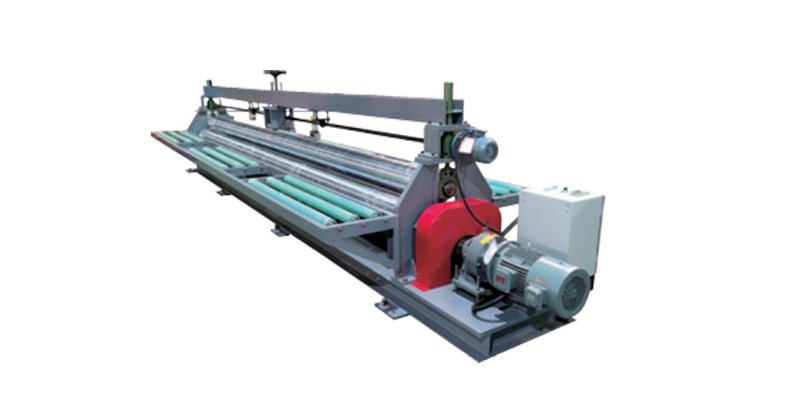 Máquina niveladora de tres rodillos La máquina niveladora de tres rodillos es un equipo de precisión especialmente utilizado para corregir la flexión, la deformación ondulada y otros problemas de los paneles compuestos de aluminio y plástico... Ver producto →
Al comprar bobinas laminadas en frío o especificar un laminador para producción interna, solicite datos mensurables en lugar de afirmaciones generales. Los siguientes parámetros tienen efectos directos sobre el rendimiento y el retrabajo de los paneles compuestos.
Estos controles detectan los problemas antes de que lleguen a la línea de producción. Una bobina con un calibre superior en 0,02 mm puede parecer aceptable, pero en un panel de 4 mm puede cambiar el espesor final y los resultados de las pruebas de resistencia al fuego. Una bobina con tensión residual alta puede pasar la inspección entrante plana y luego desarrollar una onda después del primer corte.
Los defectos del laminado en frío rara vez permanecen en el laminador. Viajan con la bobina y aparecen como rayas de recubrimiento, fallas de unión o rechazos dimensionales.
La hebilla central ocurre cuando el centro de la tira se alarga más que los bordes. La onda de borde es lo contrario. Ambos provienen de una separación desigual entre los rodillos, una corona de rodillos deficiente o una distribución incorrecta del refrigerante. En una línea de paneles, estos defectos se manifiestan como una distribución desigual del adhesivo y ondulaciones visibles después de la laminación.
Los cambios cíclicos de calibre a menudo se deben a rodillos excéntricos, vibración del molino o tensión inconsistente. El resultado es una variación del peso del panel y una variación del espesor del recubrimiento. En los paneles resistentes al fuego, la variación del espesor puede afectar la relación núcleo-revestimiento y la consistencia del comportamiento frente al fuego.
Las escamas enrolladas, los residuos o los rollos de trabajo dañados crean hoyos y rayones que sobreviven a la pintura. Estos se convierten en puntos de inicio de corrosión y puntos débiles de adhesión. Una bobina laminada en frío debe protegerse con protectores de bordes y envolturas de barrera contra la humedad durante el transporte y almacenamiento.
Para comparar los efectos prácticos de la bobina laminada en frío versus la bobina laminada en caliente, un simple gráfico de barras horizontales ayuda a los equipos de producción a discutir las compensaciones con datos en lugar de opiniones. El siguiente cuadro utiliza valores de índice relativos, donde 100 representa una línea base típica de laminado en caliente para cada propiedad. Los valores de laminado en frío se basan en especificaciones comunes de bobinas de acero y aluminio utilizadas en la fabricación de paneles compuestos. Los valores no son universales; la aleación, el temple, la relación de reducción y la práctica de recocido los cambian. El propósito es mostrar dirección y magnitud, no reemplazar la inspección entrante. Utilice el gráfico como herramienta de conversación al configurar las especificaciones de la bobina o revisar los rechazos de la línea.
El gráfico muestra un patrón claro. El laminado en frío mejora la precisión del espesor, la suavidad de la superficie y el límite elástico, que son exactamente las propiedades importantes para los revestimientos de paneles compuestos visibles. Esas ganancias conllevan una menor conformabilidad y un mayor riesgo de tensión residual. En la práctica, la línea de producción debe compensar con una mejor nivelación, un corte más cuidadoso y un control de tensión más estricto.
Una segunda observación es que los beneficios no son iguales en todas las propiedades. La precisión del espesor y la suavidad de la superficie muestran las mayores ganancias, lo que explica por qué la bobina laminada en frío domina en los paneles arquitectónicos de alta gama. La mejora del límite elástico es útil porque permite pieles más delgadas, pero también aumenta la fuerza necesaria para doblar y perfilar. La formabilidad disminuye, por lo que los fabricantes deben ajustar los radios de curvatura y las herramientas. El riesgo de tensión residual aumenta, por lo que el recocido y la nivelación se vuelven más críticos.
Para un fabricante de paneles, estas compensaciones se traducen en decisiones de compra específicas. Si el panel es una piel arquitectónica plana con un acabado pintado, las ventajas del laminado en frío superan claramente los riesgos. Si el panel se va a doblar en una forma 3D compleja o se va a utilizar en la carrocería de un remolque de camión, la conformabilidad puede ser más importante y es posible que se requiera un temple más suave o un recocido intermedio. Si el panel tiene clasificación resistente al fuego, la consistencia del espesor y la limpieza de la superficie dominan porque afectan el rendimiento del adhesivo y la integridad del núcleo.
El gráfico también ayuda a explicar por qué algunas líneas tienen dificultades después de cambiar de proveedor de bobinas. Un nuevo proveedor puede entregar la misma aleación y temple pero con un programa de reducción diferente. Los valores de espesor y resistencia parecen aceptables en el certificado, pero el patrón de tensión residual es diferente. La configuración del nivelador ya no funciona y aparece una onda de borde. Por lo tanto, la calificación del proveedor debe incluir bobinas de prueba y pruebas de aceptación específicas de la línea, no solo certificados de fábrica.
Finalmente, el gráfico debe actualizarse con datos reales de la planta. Después de seis meses de producción, reemplace el índice relativo con valores medidos: capacidad de calibre, planitud después de la nivelación, resultados de las pruebas de adhesión y tasa de retrabajo. Esto convierte una comparación general en una herramienta de gestión para el abastecimiento de bobinas y la inversión en equipos.
Los equipos de laminación en frío utilizados para la preparación de bobinas o la reducción en línea requieren un mantenimiento disciplinado. Los rodillos de trabajo, los cojinetes, las boquillas de refrigerante y los controles de tensión afectan la calidad del decapado. Un programa preventivo es más económico que clasificar los paneles defectuosos.
Cuando aparecen defectos, aísle si la causa es la bobina entrante, los parámetros de laminación o el manejo posterior. Si el defecto se repite en la misma ubicación de la tira, sospeche de un problema con el rodillo o la boquilla. Si varía según el proveedor de la bobina, sospeche de diferencias de material o reducción. Si aparece sólo después del corte, sospeche de tensión residual o control de tensión.
Los fabricantes de paneles compuestos a menudo necesitan más que un laminador. Necesitan un proveedor que comprenda toda la línea, desde el manejo de bobinas hasta las pruebas de paneles terminados. Un buen fabricante o proveedor de equipos le preguntará sobre el espesor del panel objetivo, la aleación, el sistema adhesivo, la resistencia al fuego y la velocidad de producción antes de cotizar una máquina.
Busque un fabricante con experiencia en líneas de producción de paneles compuestos metálicos, no solo en equipos de laminación en general. Solicite referencias en su región, disponibilidad de repuestos y capacidad de soporte remoto. Para proyectos de exportación, confirme el cumplimiento de CE, el idioma de la documentación y la supervisión de la instalación. el servicios de proyecto El modelo es importante porque los ajustes de nivelación y laminado en frío deben ajustarse en el sitio con bobinas reales.
También ayuda repasar los conocimientos básicos sobre materiales con su equipo. Si sus operadores entienden lo que es panel compuesto de aluminio requiere de su material de revestimiento, detectarán los defectos de la bobina antes y se comunicarán con mayor precisión con el proveedor de laminación. Esto reduce los vaivenes que retrasan la puesta en servicio.
Finalmente, compare el costo total de propiedad. Un laminador de menor precio puede ahorrar costos de capital pero consumir más energía, producir tasas de chatarra más altas o requerir cambios de rodillos más frecuentes. Para una línea que funciona con tres turnos, esas diferencias suelen superar la diferencia de precios inicial en dos años.
La laminación en frío es un proceso de trabajo de metales que reduce el espesor de la bobina a temperatura ambiente, por debajo del punto de recristalización del metal. En la producción de paneles compuestos, produce bobinas de revestimiento suaves y dimensionalmente precisas que luego se recubren, laminan y terminan.
Sí, el laminado en frío endurece el metal, lo que generalmente aumenta el límite elástico en aproximadamente un 20% en comparación con el acero laminado en caliente del mismo grado. El aumento exacto depende de la aleación, la relación de reducción y el recocido.
La laminación en frío puede dejar tensiones residuales en la bobina. Si el nivelador, la cortadora o el control de tensión no compensan esa tensión, el panel puede desarrollar ondas en el borde, pandeo central o curvatura después de la laminación.
Para paneles arquitectónicos visibles, es común una tolerancia de /-0,01 a /-0,02 mm. Para aplicaciones estructurales o no visibles, puede ser aceptable /-0,03 mm. Confirme siempre con sus proveedores de adhesivos y revestimientos.
Verifique su experiencia con líneas completas de paneles compuestos, solicite referencias de clientes y soporte de repuestos, y solicite una prueba con sus propias muestras de bobinas. Un fabricante que también comprende los requisitos de los paneles resistentes al fuego A2 y B1 suele estar mejor preparado para proyectos exigentes.
El laminado en frío a menudo se analiza como un tema de acería, pero para los fabricantes de paneles compuestos es una variable de producción diaria. El calibre, la planitud, la superficie y la tensión residual de la bobina deciden qué tan rápido puede funcionar la línea, cuánto retrabajo se necesita y si el panel final cumple con los estándares arquitectónicos y contra incendios. Considere el laminado en frío como el primer paso del control de calidad del panel y el resto de la línea será más fácil de estabilizar.

Clústeres Industriales del Pueblo de Tanshang, Calle Ganghua, Pueblo de Jingang, Ciudad de Zhangjiagang, Provincia de Jiangsu, China.

+86-18862679789
+86-15555592012
+86-13140831504

+86-0512-56720211

admin@evertopest.com
admin@acp-line.com
Derechos de autor © Zhangjiagang Hongyang Machinery Equipment Co., Ltd. Todos los derechos reservados.


 英语
 西班牙语
 俄语
 阿拉伯语